Sur les lignes de production des secteurs des boissons, de l’alimentation, de la pharmacie, des cosmétiques ou des produits chimiques, la qualité du produit fini commence bien avant le remplissage de l’emballage.
Une déformation sur une bouteille en plastique, un niveau de remplissage incorrect, un bouchon mal placé, un code illisible ou une erreur lors de l’emballage peuvent compromettre la conformité du produit et entraîner des pertes financières.
Plus un incident est détecté tardivement, plus son impact sur les ressources mobilisées, l’efficacité de la production et les coûts liés à la non-qualité peut être important.
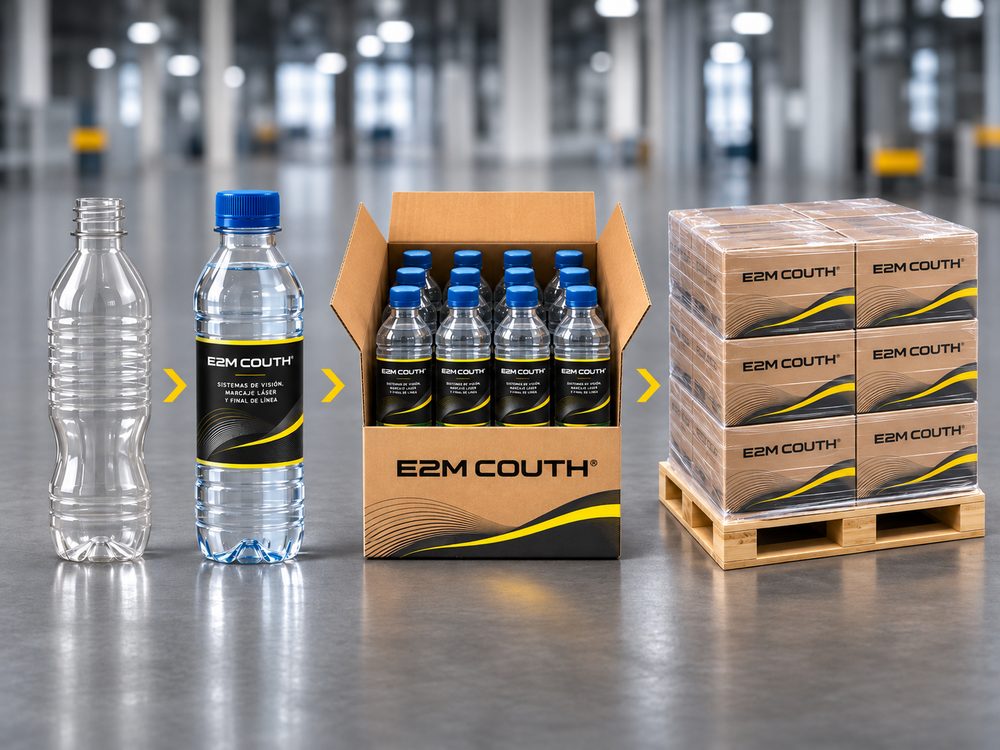
Chez E2M COUTH, nous développons des solutions d’inspection par vision artificielle, de marquage laser et d’automatisation de fin de ligne, destinées à contrôler la qualité aux différentes étapes de la production, du conditionnement vide au produit fini et palettisé.
Pourquoi est-il important de contrôler la qualité à chaque étape d’une ligne de production ?
Les coûts liés à la non-qualité sont les coûts découlant de produits ou de processus qui ne répondent pas aux exigences établies. Sur une ligne de conditionnement, ils peuvent se traduire par un gaspillage de matières premières, des produits rejetés, des retouches, des arrêts de production, des retours ou des réclamations de clients.
Détecter un défaut sur un emballage avant son remplissage permet d’éviter la consommation inutile de produit et les ressources associées aux opérations ultérieures.
En revanche, si ce même défaut est identifié après l’étiquetage, le marquage, la mise en caisse ou la palettisation, le coût lié à cet incident peut être considérablement plus élevé.
C’est pourquoi le contrôle qualité doit être abordé de manière transversale, en intégrant des systèmes d’inspection et d’automatisation aux points de la ligne où ils apportent le plus de valeur ajoutée.
1. Inspection des emballages en plastique vides : le premier contrôle qualité
Les emballages en plastique, tels que les bouteilles en PET, en PEAD (HDPE) ou en PP, peuvent présenter des irrégularités liées à leur fabrication, leur manutention ou leur transport.
Avant de lancer le processus de remplissage, il est important de vérifier que l’emballage répond aux critères d’acceptation définis pour l’application.
Les systèmes d’inspection par vision artificielle permettent d’effectuer différents contrôles, en fonction des caractéristiques du récipient :
- Détection des déformations et des irrégularités visibles.
- Inspection de la géométrie du récipient.
- Présence de corps étrangers ou de résidus visibles.
- Contrôle de certaines zones critiques, telles que l’embouchure ou le col du récipient.
La transparence, la couleur, la géométrie et la finition de surface du plastique déterminent la configuration du système d’inspection ; c’est pourquoi chaque application nécessite une étude spécifique.
Détecter et retirer les emballages non conformes avant le remplissage permet d’éviter d’investir des ressources dans un produit qui devrait par la suite être rejeté.
2. Orientation des emballages : préparer le produit pour les opérations suivantes
La diversité des formats, des géométries et des conceptions des emballages en plastique fait de l’orientation une étape particulièrement importante sur certaines lignes de production.
Les systèmes d’orientation permettent de positionner automatiquement les emballages avant des opérations telles que le remplissage, le bouchage, l’étiquetage ou la mise en caisse.
Une orientation incorrecte peut entraîner des erreurs de positionnement, des incidents lors de l’étiquetage ou des interruptions dans certaines opérations.
Chez E2M COUTH, nous développons des systèmes d’orientation adaptés à différents formats de contenants et aux besoins de production, facilitant ainsi la continuité du processus et réduisant les incidents liés à un mauvais positionnement.
3. Inspection du contenant rempli : contrôle du niveau, du bouchon et de l’étiquette
Une fois le remplissage effectué, le contrôle qualité doit répondre à de nouvelles exigences. L’emballage contient désormais le produit et revêt une plus grande importance au sein du processus de production.
À ce stade, les systèmes d’inspection permettent de vérifier différentes caractéristiques du produit fini.
Inspection du niveau de remplissage
Un niveau de remplissage incorrect peut entraîner des pertes économiques, tant en cas de surremplissage que de sous-remplissage.
Le surremplissage entraîne une consommation supplémentaire de produit, tandis qu’un remplissage insuffisant peut provoquer des rejets, des non-conformités par rapport aux spécifications établies ou des réclamations.
Des solutions telles que VisioLevel et InspectLevel RF permettent de contrôler le niveau de remplissage à l’aide de différentes technologies, sélectionnées en fonction des caractéristiques du conditionnement et du produit, y compris pour les applications avec des conditionnements opaques ou translucides.
Inspection du bouchon et de la fermeture
La mise en place correcte du bouchon est essentielle pour préserver l’intégrité du produit lors de sa manipulation, de son stockage et de sa distribution.
Grâce à des systèmes tels que VisioCap et ContourCap, il est possible d’effectuer des contrôles portant sur :
- La présence ou l’absence du bouchon.
- La position et l’inclinaison.
- La mise en place correcte de la fermeture.
- Certains défauts visibles liés au bouchage.
Ces inspections revêtent une importance particulière sur les lignes de production de boissons utilisant des bouteilles en PET et des bouchons intégrés, ainsi que sur les emballages destinés aux produits cosmétiques, pharmaceutiques ou chimiques.
Inspection de l’étiquetage
L’étiquette remplit une fonction à la fois informative et commerciale. Une étiquette incorrecte, abîmée ou mal positionnée peut compromettre l’identification du produit et sa présentation au consommateur.
Les systèmes VisioLabel et ContourVision 360° permettent de répondre à différents besoins d’inspection de l’étiquetage, notamment la détection de défauts, d’erreurs de positionnement ou d’absence d’étiquettes, selon la configuration du système.
L’automatisation de ces contrôles permet de détecter les écarts pendant la production, avant que les emballages ne poursuivent leur parcours vers la fin de la ligne.
4. Vision artificielle et intelligence artificielle : adapter l’inspection à chaque application
Tous les défauts présents sur les emballages en plastique ne peuvent pas être détectés à l’aide d’une seule et même méthode d’inspection.
Alors que certains contrôles peuvent être effectués à l’aide de paramètres et de critères prédéfinis, d’autres présentent une plus grande variabilité en raison de la géométrie de l’emballage, des reflets, des caractéristiques du matériau ou de la nature du défaut.
Chez E2M COUTH, nous avons développé VisioInspect 2.0, notre logiciel propriétaire d’inspection industrielle, qui intègre la vision artificielle, l’intelligence artificielle et la gestion des données au sein d’une plateforme unique.
La combinaison de ces deux technologies permet d’adapter les méthodes d’inspection aux besoins de chaque application, de traiter des défauts de complexité variable et d’analyser les résultats obtenus au cours du processus.
Ces informations facilitent l’identification des écarts récurrents et fournissent des données pertinentes pour l’amélioration continue de la production.
5. Marquage laser et vérification : la traçabilité de l’emballage en plastique
L’identification correcte des emballages constitue un autre élément clé au sein d’une ligne de production.
Les numéros de lot, les dates de péremption, les codes DataMatrix, QR et autres références permettent de relier le produit à des informations pertinentes pour son suivi.
Le marquage laser sur les emballages en plastique permet d’apposer ces informations directement sur des matériaux compatibles, sans avoir recours à des encres.
Chez E2M COUTH, nous proposons des solutions de marquage laser à fibre, MOPA et CO₂, dont le choix dépend du type de plastique, du contraste requis, des caractéristiques du code et des conditions de production.
Grâce à des solutions de marquage en mouvement, telles que Mark on the Fly (MOTF), il est possible d’intégrer cette opération dans des lignes où les emballages se déplacent en continu.
Le marquage ne suffit pas : l’importance de la vérification
Un code peut être présent sur l’emballage tout en étant illisible, incomplet ou en contenant des informations erronées.
C’est pourquoi l’inspection du marquage par vision artificielle permet de vérifier que les informations générées répondent aux critères définis pour l’application.
Avec Mark, Verify and Trace, nous intégrons dans un même processus :
- Le marquage laser des informations.
- Vérification automatique du marquage par vision industrielle.
- Enregistrement des résultats d’inspection.
L’intégration de ces processus facilite la détection des erreurs de codage et contribue à maintenir la traçabilité du produit tout au long de la ligne.
6. Rejet automatique : intervenir sur le produit non conforme
Détecter un défaut est essentiel, mais il est tout aussi important d’empêcher le produit non conforme de continuer à avancer sur la ligne.
Les systèmes de rejet automatique reçoivent les informations provenant des équipements d’inspection et permettent de retirer les emballages qui ne répondent pas aux critères de qualité établis.
Dans le cas des emballages en plastique, des aspects tels que leur poids, leur stabilité, leur géométrie, leur contenu et leur cadence de production déterminent le choix du système de rejet.
Une bonne coordination entre l’inspection et le rejet contribue à :
- Retirer les unités non conformes au bon moment du processus.
- Réduire au minimum les faux rejets.
- Éviter tout dommage inutile aux autres emballages.
- Assurer la continuité de la production.
L’objectif n’est pas de rejeter davantage de produits, mais de détecter et de retirer uniquement les unités qui ne répondent pas aux exigences de qualité définies.
7. Automatisation de la fin de ligne : de l’emballage individuel au produit conditionné
Une fois les inspections correspondantes effectuées, le produit doit être préparé en vue de son stockage et de sa distribution ultérieurs.
L’automatisation de la fin de ligne permet d’organiser, de regrouper et de conditionner les emballages en plastique grâce à des processus coordonnés, adaptés aux besoins de chaque installation.
Formage, mise en caisses et fermeture des caisses
La manutention des emballages en plastique nécessite de prendre en compte des facteurs tels que leur stabilité, leur résistance à la pression, leurs dimensions et leur format de regroupement.
En fonction des caractéristiques de l’application, le processus de fin de ligne peut intégrer :
- Formeuses de caisses : préparation automatique des caisses pour accueillir le produit.
- Encaisseuses : regroupement, positionnement et insertion des emballages dans l’emballage correspondant.
- Fermeuses de cartons : fermeture automatisée de l’emballage pour faciliter sa manutention et sa distribution.
Les solutions d’encassage peuvent s’adapter à différents formats, tels que les cartons en plastique, les cartons RSC ou les systèmes Wrap Around, selon les besoins de production.
L’automatisation de ces opérations contribue à réduire les erreurs de manipulation, à améliorer la répétabilité du conditionnement et à minimiser les incidents au cours des phases logistiques.
Inspection des cartons et des regroupements
Le contrôle qualité ne s’arrête pas à l’inspection individuelle des emballages.
Un carton peut contenir des produits conformes et présenter néanmoins des erreurs au niveau du nombre d’unités, de leur disposition ou de la composition de l’ensemble.
Grâce à VisioBox, il est possible d’effectuer différentes inspections sur les cartons et leur contenu, comme vérifier la présence ou l’absence d’emballages, contrôler les hauteurs ou détecter certaines erreurs de format.
Ce contrôle permet de détecter les incidents avant la fermeture définitive de l’emballage ou son intégration à la palette, selon le point d’installation du système.
8. Palettisation automatique : la dernière étape du processus de production
La palettisation constitue l’une des dernières opérations avant le stockage et la distribution du produit fini.
Une mauvaise disposition des cartons ou des lots peut compromettre la stabilité du chargement, endommager le produit et provoquer des incidents pendant le transport.
Les systèmes de palettisation automatique permettent d’organiser les produits selon des schémas prédéfinis, en tenant compte des dimensions, du poids et des caractéristiques des lots.
Chez E2M COUTH, nous développons des solutions de palettisation, comme le Robot palettiseur R200, conçues pour automatiser cette étape et adapter la configuration de la palette aux besoins du processus.
L’automatisation de la palettisation contribue à améliorer la répétabilité des opérations, à réduire la manutention manuelle et à faciliter la transition entre la production et la logistique.
Que faut-il prendre en compte pour automatiser une ligne de conditionnement en plastique ?
Toutes les lignes de production ne nécessitent pas les mêmes systèmes et ne présentent pas les mêmes besoins en matière d’inspection et d’automatisation.
Pour définir une solution adaptée au processus, il est nécessaire d’analyser :
- Le matériau, les dimensions et la géométrie de l’emballage.
- La transparence, la couleur et la finition de surface.
- Les caractéristiques du produit conditionné.
- Les types de défauts et les critères d’acceptation.
- La cadence de production et les changements de format.
- Les exigences d’identification et de traçabilité.
- Le format de regroupement, de mise en caisses et de palettisation.
- L’intégration avec les machines et les systèmes de gestion existants.
La définition conjointe de ces facteurs permet de sélectionner les technologies les plus adaptées et de déterminer à quels points de la ligne chaque solution apporte le plus de valeur.
De l’emballage vide au produit palettisé : une vision globale de la qualité
Chez E2M COUTH, nous concevons le contrôle qualité comme un processus qui accompagne le produit tout au long de la ligne de production.
Nos systèmes de vision artificielle et d’intelligence artificielle, de marquage laser et d’automatisation de fin de ligne permettent de répondre à différents besoins d’inspection, d’identification, de traçabilité et de manutention du produit.
De l’inspection de l’emballage vide jusqu’à la formation de la palette finale, chaque étape représente une occasion de détecter des écarts, d’optimiser les ressources et de réduire les coûts liés à la non-qualité.
Vous souhaitez améliorer le contrôle qualité et l’efficacité de votre ligne de production ?
Chez E2M COUTH, nous analysons les caractéristiques de votre application afin de développer des solutions adaptées à vos besoins de production, d’inspection et d’automatisation.
Demandez une étude de faisabilité de votre application
Questions fréquentes sur le contrôle qualité des lignes de conditionnement en plastique
De quels systèmes une ligne de production d’emballages en plastique a-t-elle besoin ?
Selon l’application, une ligne peut intégrer des systèmes d’inspection des emballages vides, d’orientation, de contrôle du remplissage, d’inspection des bouchons et des étiquettes, de marquage laser, de vérification des codes, de rejet automatique, de mise en caisses et de palettisation.
Comment réduire les coûts liés à la non-qualité sur une ligne de conditionnement ?
Grâce à la détection précoce des défauts, au retrait automatique des produits non conformes, à la vérification des informations marquées et à l’automatisation des opérations de manutention et d’emballage.
Est-il possible de marquer des emballages en plastique par technologie laser ?
Oui. Le marquage laser permet d’identifier différents types d’emballages en plastique compatibles. La technologie adaptée doit être choisie en fonction du polymère, du contraste requis et des caractéristiques de l’application.
Qu’apporte l’intelligence artificielle à l’inspection des emballages en plastique ?
L’intelligence artificielle complète les systèmes de vision artificielle et élargit les possibilités de détection de défauts complexes ou très variables, difficiles à identifier à l’aide de critères prédéfinis.
Pourquoi est-il important d’inspecter les cartons avant la palettisation ?
Parce que cela permet de détecter les erreurs de regroupement, l’absence d’emballages ou certaines irrégularités avant que les cartons ne soient intégrés à la palette et ne poursuivent vers les opérations logistiques.