Sur une ligne de production agroalimentaire, de boissons ou de conserves, le contrôle du produit commence bien avant d’atteindre la fin du processus. Une boîte peut présenter des défauts avant le remplissage, lors de l’introduction du produit, au niveau de la fermeture ou sur sa surface extérieure. Par la suite, il est encore nécessaire de l’identifier correctement, de vérifier sa traçabilité, d’écarter les unités non conformes et de préparer le produit pour son stockage et sa distribution.
C’est pourquoi une ligne de production efficace ne doit pas être considérée comme une succession de machines indépendantes, mais comme un processus coordonné, de l’emballage vide au produit fini.
La combinaison de systèmes de vision industrielle, de rejet, de marquage laser, de vérification, d’encassettage et de palettisation permet d’intégrer le contrôle qualité et l’automatisation à différentes étapes de la production, en intervenant sur chaque unité au moment où cela apporte le plus de valeur.
Une ligne complète : inspecter, identifier et préparer le produit fini
Une solution globale pour une ligne de production de boîtes de conserve peut intervenir à trois grandes étapes :
- Inspection et contrôle qualité, pour vérifier l’emballage et le produit et détecter d’éventuels écarts.
- Identification et traçabilité, pour intégrer et vérifier les informations nécessaires au suivi du produit tout au long du processus.
- Fin de ligne, pour regrouper, encasser et palettiser le produit conformément aux exigences avant son stockage ou sa distribution.
La configuration concrète dépendra du produit, du type de canette, du rythme de production et des contrôles nécessaires.
Il ne s’agit pas d’intégrer de la technologie à chaque étape de la ligne, mais de déterminer ce qui doit être contrôlé, où cela doit être effectué et quelle action doit être mise en œuvre lorsqu’un écart est détecté.
Inspection et contrôle qualité des canettes
Inspection de la canette vide
Le premier contrôle peut avoir lieu avant même que le produit ne soit introduit dans l’emballage.
Détecter une anomalie à ce stade permet de retirer la boîte avant de consacrer du produit, du temps et des ressources aux opérations suivantes.
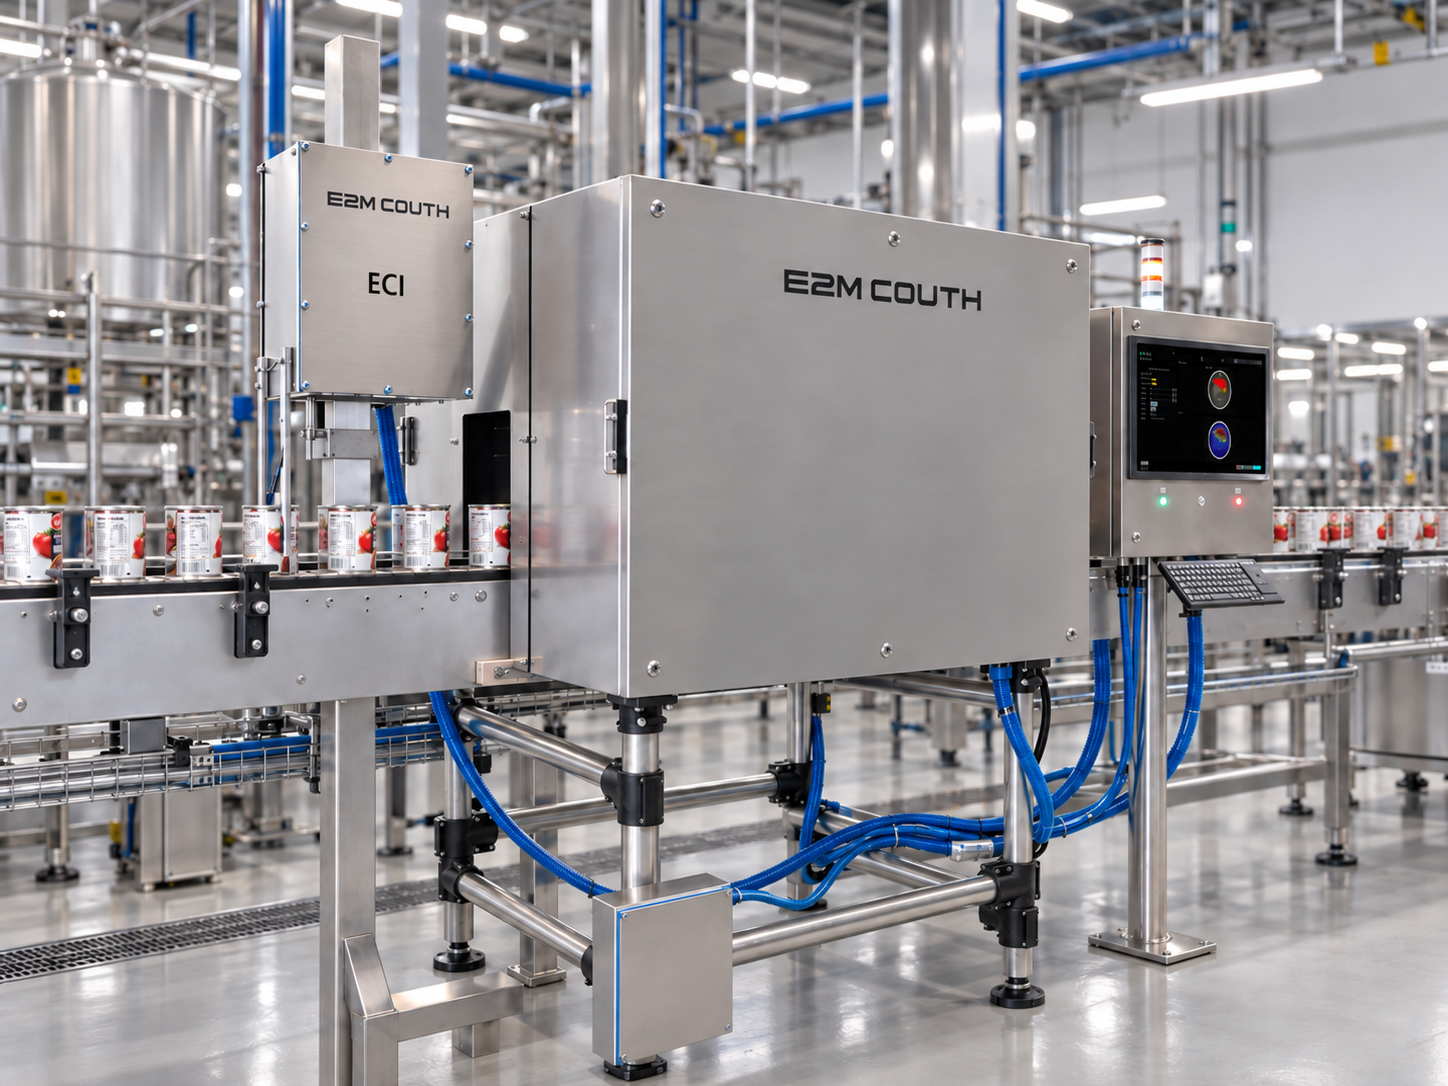
ECI — Empty Can Inspector— est spécialement conçu pour l’inspection des boîtes vides et permet de contrôler différentes caractéristiques de l’emballage, notamment certaines zones des parois, du fond, du rebord supérieur et de l’intérieur.
Une inspection précoce permet ainsi d’éviter qu’un emballage non conforme ne passe à l’étape du remplissage.
Inspection du produit avant la fermeture
Sur certaines lignes de production alimentaire, il est également nécessaire d’inspecter le contenu de la boîte avant de procéder à la fermeture.
Cette étape revêt une importance particulière dans le secteur des conserves, où les caractéristiques naturelles de la matière première peuvent entraîner des variations visuelles qu’il convient de distinguer des défauts réels.
Contamination DL utilise des outils d’apprentissage profond (Deep Learning) pour analyser le contenu et classer les unités selon les paramètres définis.
Une définition correcte de ces critères est fondamentale non seulement pour détecter les produits non conformes, mais aussi pour minimiser les rejets erronés et éviter de gaspiller des produits valides.
Inspection de la fermeture
Une fois l’emballage fermé, un autre point critique du processus apparaît.
Visiocanend est destiné à l’inspection de la fermeture des emballages métalliques et permet d’effectuer des contrôles liés à la double fermeture, ainsi que des vérifications relatives aux codes et à la traçabilité.
Le fait de placer le contrôle après la fermeture permet de détecter d’éventuels problèmes avant que le produit ne poursuive son chemin vers les opérations suivantes.
Inspection extérieure de la boîte
Les chocs, les bosses ou les déformations peuvent également affecter la conformité du produit fini.
VisioDents permet d’effectuer une inspection à 360° du périmètre de la boîte afin de détecter les bosses et les déformations. Parmi ses applications figure également la vérification de la position de l’anneau.
Ce type de contrôle peut être installé en aval des processus au cours desquels l’emballage a pu subir des chocs ou des déformations.
Du contrôle qualité au rejet automatique
L’inspection génère des informations, mais celles-ci doivent permettre de prendre une décision.
Lorsqu’un système identifie une unité non conforme aux paramètres définis, il peut s’intégrer à une solution de rejet afin de la retirer de la ligne sans affecter le reste du produit conforme.
E2M COUTH dispose de différentes technologies de rejet, telles que Multistep, Proportional Rejection ou Push Rejection, qui peuvent être sélectionnées en fonction du type d’emballage, de sa stabilité et des caractéristiques de l’application.
On établit ainsi une séquence automatisée :
inspection → tri → rejet de l’unité non conforme → poursuite de la production.
L’objectif n’est pas de rejeter davantage de produits, mais d’identifier et de retirer uniquement les unités qui ne répondent pas aux critères définis, tout en réduisant les rejets erronés.
Identification et traçabilité par marquage laser
Une fois les contrôles qualité correspondants effectués, l’identification du produit revêt un rôle fondamental.
La traçabilité permet d’associer chaque emballage à des informations telles que le lot, la date de production, la date de péremption, le numéro de série ou d’autres données utilisées lors de la fabrication et de la distribution.
Les systèmes de marquage laser d’E2M COUTH permettent de générer des codes, des textes et des informations variables sur différents types de matériaux et d’emballages. La gamme comprend les technologies Fibre, MOPA et CO₂, dont le choix dépend du matériau, du contraste requis et des conditions d’application.
Sur des surfaces métalliques, plastiques ou organiques, par exemple, les technologies laser adaptées peuvent être utilisées pour y incorporer des informations permanentes d’identification et de traçabilité.
Marquage sans interrompre le flux de production
Sur les lignes où le produit se déplace en continu, l’arrêt de chaque unité pour effectuer le marquage peut constituer un frein.
La solution Mark on the Fly —MOTF— permet de synchroniser le marquage laser avec le mouvement du produit afin d’intégrer cette opération directement dans les chaînes de convoyage. Elle peut fonctionner avec les technologies à fibre, MOPA ou CO₂ selon l’application.
Cela permet d’intégrer le processus d’identification au sein même du flux de production et de traiter des données variables lorsque l’application l’exige.
Marquage et vérification : boucler le cycle de traçabilité
Le fait de réaliser un marquage ne signifie pas nécessairement que les informations sont correctes ou lisibles.
C’est pourquoi le processus peut être complété par des systèmes de vision qui vérifient a posteriori les informations générées.
Verifytext permet d’inspecter des textes et des codes à l’aide de la vision industrielle, y compris dans le cadre d’applications liées au marquage laser.
On obtient ainsi un processus plus complet :
marquer → vérifier → valider → poursuivre la production.
Cette combinaison permet d’aborder la traçabilité non seulement comme la création d’un code, mais aussi comme un processus dans lequel les informations doivent pouvoir être vérifiées a posteriori.
De l’emballage individuel à la fin de ligne
Une fois que les canettes ont passé les contrôles correspondants et portent l’identification requise, l’objectif suivant consiste à préparer le produit pour sa manutention, son stockage et sa distribution.
C’est ici que commence véritablement l’automatisation de la fin de ligne.
Regroupement et mise en caisse automatiques
Les solutions de mise en caisse permettent de regrouper les produits et de préparer automatiquement les cartons qui seront acheminés vers la logistique.
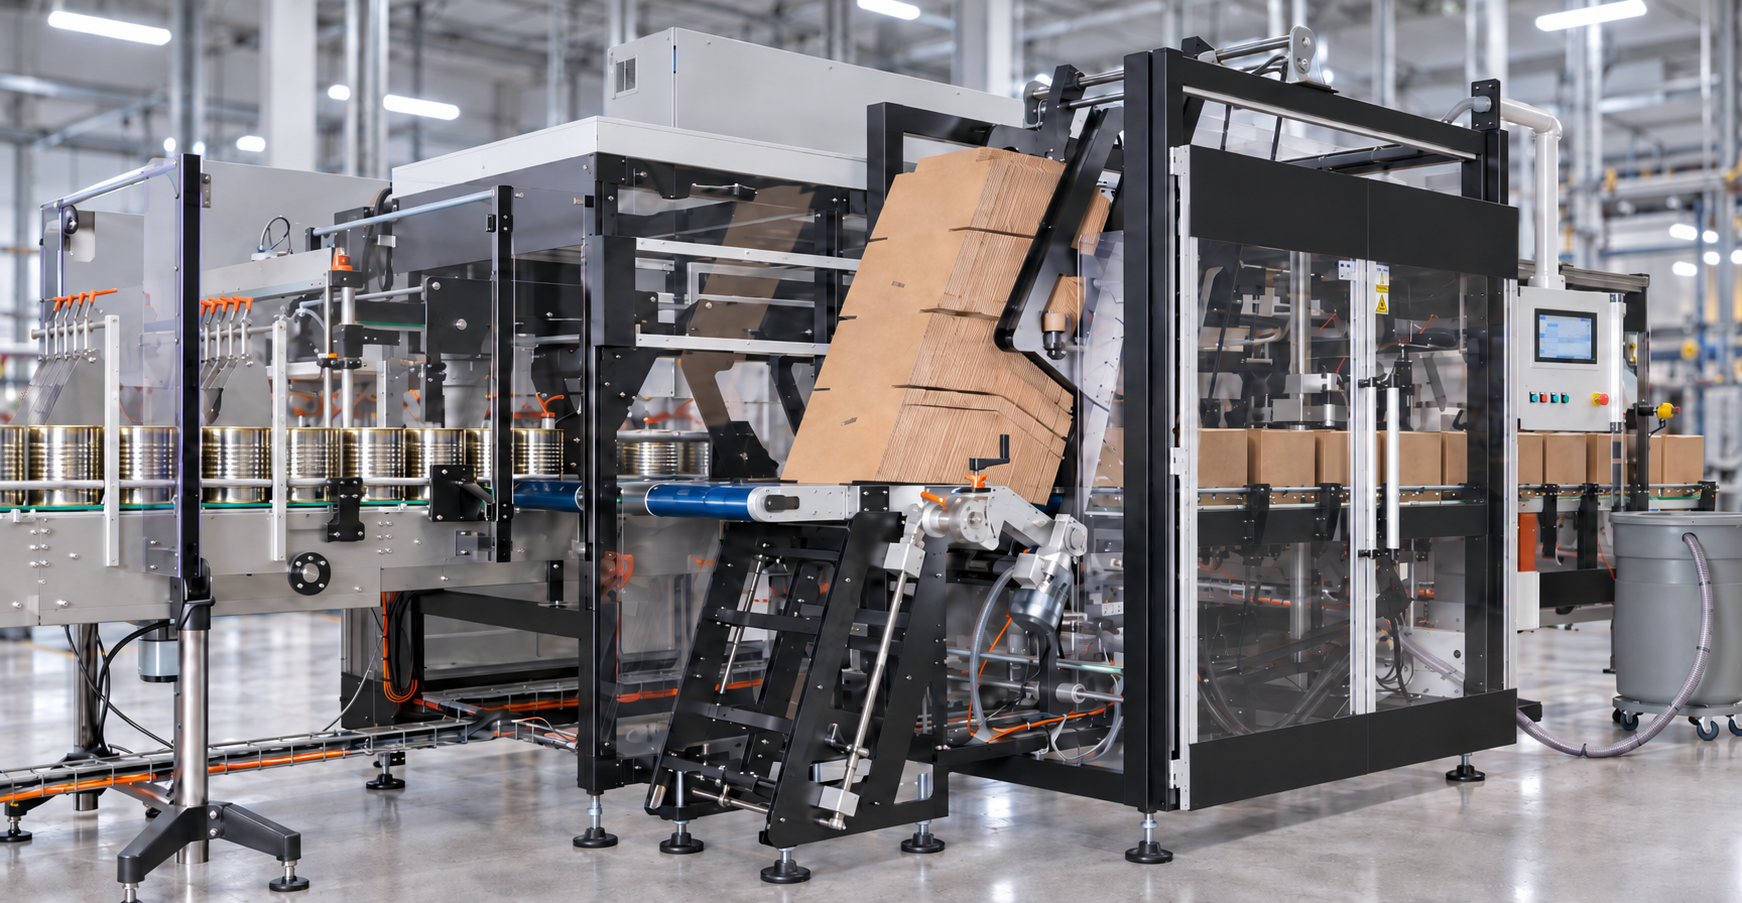
E2M COUTH propose des encaisseuses Wrap Around avec différentes configurations en fonction des besoins de production.
La W100, par exemple, fonctionne par intermittence et est divisée en stations d’insertion, de collage, de pliage et de compactage. Sa conception compacte est pensée pour intégrer le processus d’encartonnage dans des espaces restreints et pour traiter différents produits et formats.
Pour les lignes nécessitant un processus continu, la W250 gère le produit regroupé sans interrompre le flux pendant les opérations de pliage, de collage et de compactage du carton.
Le choix du système doit se faire en fonction de facteurs tels que la production requise, le format de la boîte, le regroupement des produits, l’espace disponible et les besoins en matière de changement de format.
Palettisation du produit fini
Après l’emballage, la palettisation achève le parcours du produit au sein de la ligne.
Les systèmes de palettisation permettent d’organiser les boîtes ou les packs selon des schémas définis afin de faciliter leur manipulation, leur stockage et leur transport ultérieurs.
Le robot de palettisation R200 d’E2M COUTH est conçu pour automatiser cette phase et intègre des fonctionnalités telles que l’éditeur de mosaïques Easy Layer, le contrôle de production, l’intégration de la vision industrielle et la traçabilité.
Avec cette dernière opération, le parcours commencé avec une canette vide s’achève par un produit regroupé et palettisé, prêt à être acheminé vers la logistique.
Quels sont les avantages de l’intégration de l’inspection, de la traçabilité et de la fin de ligne ?
Analyser ces opérations comme les maillons d’un même processus permet d’atteindre différents objectifs de production.
Détecter les défauts le plus tôt possible
Plus une unité non conforme est identifiée tôt, moins elle fait l’objet d’opérations supplémentaires.
Détecter une canette défectueuse avant le remplissage, par exemple, évite d’introduire un produit dans un emballage qui devrait ensuite être rejeté.
Assurer la traçabilité tout au long du processus
Le marquage permet d’associer des informations au récipient ou à l’emballage, et les systèmes de vision peuvent vérifier par la suite que ces informations sont correctes et lisibles.
Réduire les rejets injustifiés et le gaspillage
Une définition correcte des tolérances et des critères d’inspection aide à distinguer les variations acceptables des défauts réels.
Cela s’avère particulièrement important dans le secteur agroalimentaire, où les matières premières peuvent présenter des variations naturelles.
Automatiser les opérations en aval
Une fois le produit validé, les opérations de mise en caisses et de palettisation permettent de passer automatiquement aux phases logistiques.
Améliorer la continuité de la production
La coordination entre l’inspection, le rejet, le marquage et la fin de ligne permet d’éviter que chaque processus ne fonctionne comme une opération indépendante.
L’objectif est de maintenir un flux de production continu dans lequel chaque système intervient sur le produit lorsque cela s’avère nécessaire.
Que faut-il analyser lors de la conception d’une ligne complète ?
Chaque installation nécessite une étude spécifique. Parmi les principaux facteurs à définir, on trouve :
- Type, matériau et format de la boîte.
- Caractéristiques du produit.
- Défauts à détecter.
- Étapes au cours desquelles les inspections doivent être effectuées.
- Critères d’acceptation et de rejet.
- Cadence de production.
- Informations à marquer.
- Matériau sur lequel le marquage sera effectué.
- Besoins en matière de vérification et de traçabilité.
- Type de regroupement et format des cartons.
- Système d’emballage.
- Configuration de la palettisation.
- Changements de format prévus.
- Espace disponible.
- Intégration avec les machines et les systèmes d’automatisation existants.
- Besoins en matière d’échange et de gestion des données.
La définition conjointe de ces éléments permet de concevoir le processus à partir des besoins réels de production et non comme une simple somme a posteriori d’équipements indépendants.
Une vision globale de la ligne de production de boîtes de conserve
De l’entrée de la boîte vide jusqu’à la formation de la palette finale, chaque étape remplit une fonction distincte au sein du processus.
La vision artificielle permet de détecter et de classer les écarts.
Les systèmes de rejet permettent d’intervenir sur le produit non conforme.
Le marquage laser et la vérification permettent d’identifier et de suivre le produit.
Les solutions de mise en caisses et de palettisation automatisent les dernières opérations avant le stockage et la distribution.
L’intégration de ces technologies permet d’envisager la ligne de production comme un processus connecté, où la qualité, la traçabilité et l’automatisation se développent de manière coordonnée.