En una línea de alimentación, bebidas o conservas, el control del producto comienza mucho antes de llegar al final del proceso. Una lata puede presentar defectos antes del llenado, durante la incorporación del producto, en el cierre o en su superficie exterior. Después, todavía es necesario identificarla correctamente, verificar su trazabilidad, retirar las unidades no conformes y preparar el producto para su almacenamiento y distribución.
Por este motivo, una línea de producción eficiente no debe entenderse como una sucesión de máquinas independientes, sino como un proceso coordinado desde el envase vacío hasta el producto terminado.
La combinación de sistemas de visión artificial, rechazo, marcaje láser, verificación, encajado y paletizado permite integrar el control de calidad y la automatización en diferentes fases de la producción, actuando sobre cada unidad en el momento en el que aporta mayor valor.
Una línea completa: inspeccionar, identificar y preparar el producto final
Una solución integral para una línea de latas puede intervenir en tres grandes etapas:
- Inspección y control de calidad, para comprobar el envase y el producto y detectar posibles desviaciones.
- Identificación y trazabilidad, para incorporar y verificar la información necesaria para seguir el producto a lo largo del proceso.
- Final de línea, para agrupar, encajar y paletizar el producto conforme antes de su almacenamiento o distribución.
La configuración concreta dependerá del producto, del tipo de lata, de la cadencia de producción y de los controles que sean necesarios.
No se trata de incorporar tecnología en cada punto de la línea, sino de determinar qué debe controlarse, dónde debe hacerse y qué acción debe realizarse cuando se detecta una desviación.
Inspección y control de calidad de latas
Inspección de la lata vacía
El primer control puede producirse incluso antes de incorporar producto al envase.
Detectar una anomalía en esta fase permite retirar la lata antes de utilizar producto, tiempo y recursos en las siguientes operaciones.
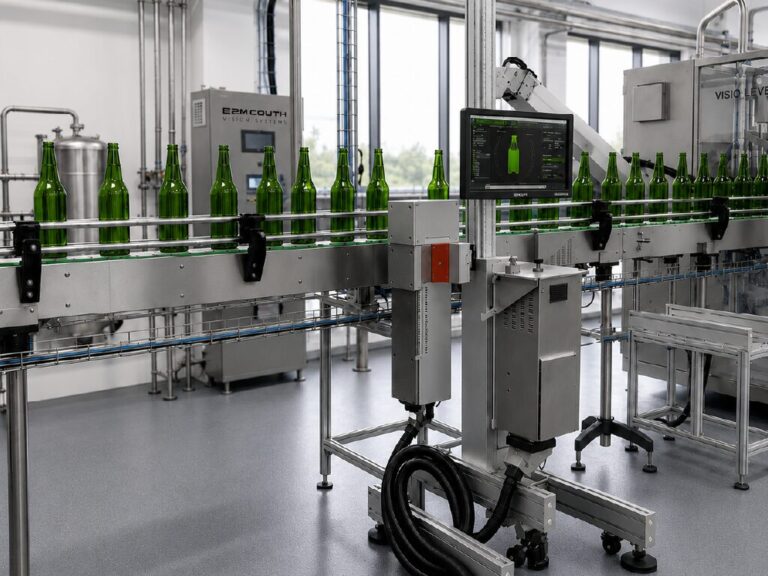
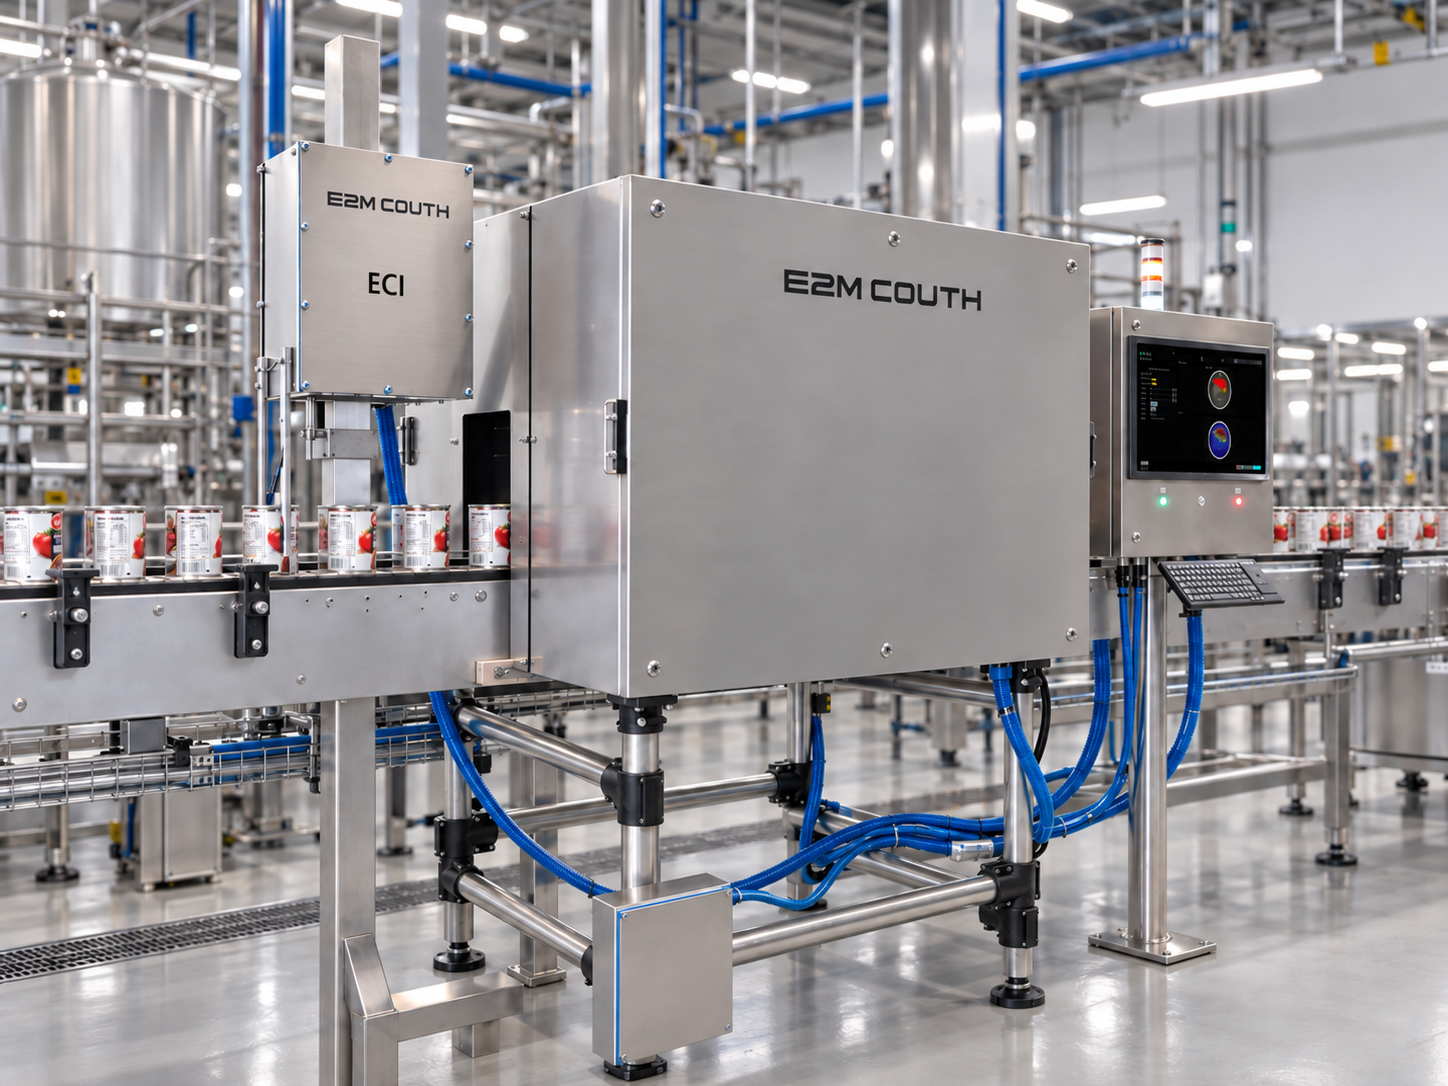
ECI —Empty Can Inspector— está desarrollado específicamente para la inspección de latas vacías y permite controlar diferentes características del envase, incluyendo determinadas zonas de las paredes, fondo, pestaña superior e interior.
Una inspección temprana ayuda así a evitar que un envase no conforme continúe hacia el llenado.
Inspección del producto antes del cierre
En determinadas líneas alimentarias también es necesario inspeccionar el contenido de la lata antes de realizar el cierre.
Esta fase resulta especialmente relevante en conservas, donde las características naturales de la materia prima pueden generar variaciones visuales que deben distinguirse de defectos reales.
Contamination DL utiliza herramientas de Deep Learning para analizar el contenido y clasificar las unidades según los parámetros establecidos.
Una correcta definición de estos criterios resulta fundamental no solo para detectar producto no conforme, sino también para minimizar falsos rechazos y evitar desperdiciar producto válido.
Inspección del cierre
Una vez cerrado el envase aparece otro punto crítico del proceso.
Visiocanend está orientado a la inspección del cierre de envases metálicos y permite realizar controles relacionados con el doble cierre, además de verificaciones asociadas a códigos y trazabilidad.
Situar el control después del cierre permite detectar posibles incidencias antes de que el producto continúe avanzando hacia las siguientes operaciones.
Inspección exterior de la lata
Golpes, abolladuras o deformaciones también pueden afectar a la conformidad del producto terminado.
VisioDents permite realizar una inspección a 360° del perímetro de la lata orientada a detectar abolladuras y deformaciones. Entre sus aplicaciones se encuentra también la comprobación de la posición de la anilla.
Este tipo de control puede instalarse después de aquellos procesos en los que el envase haya podido sufrir impactos o deformaciones.
Del control de calidad al rechazo automático
La inspección genera información, pero esa información debe permitir tomar una decisión.
Cuando un sistema identifica una unidad que no cumple los parámetros establecidos, puede integrarse con una solución de rechazo para retirarla de la línea sin afectar al resto del producto conforme.
E2M COUTH dispone de distintas tecnologías de rechazo, como Multistep, Proportional Rejection o Push Rejection, que pueden seleccionarse en función del tipo de envase, su estabilidad y las características de la aplicación.
De esta forma se establece una secuencia automatizada:
inspección → clasificación → rechazo de la unidad no conforme → continuidad de la producción.
La finalidad no es rechazar más producto, sino identificar y retirar únicamente aquellas unidades que no cumplen los criterios definidos, reduciendo al mismo tiempo los falsos rechazos.
Identificación y trazabilidad mediante marcaje láser
Superados los controles de calidad correspondientes, la identificación del producto adquiere un papel fundamental.
La trazabilidad permite relacionar cada envase con información como el lote, fecha de producción, fecha de caducidad, número de serie u otros datos utilizados durante la fabricación y distribución.
Los sistemas de marcaje láser de E2M COUTH permiten generar códigos, textos e información variable sobre diferentes tipos de materiales y envases. La gama incluye tecnologías Fibra, MOPA y CO₂, cuya elección depende del material, del contraste requerido y de las condiciones de la aplicación.
En superficies metálicas, plásticas u orgánicas, por ejemplo, las tecnologías láser adecuadas pueden utilizarse para incorporar información permanente de identificación y trazabilidad.
Marcaje sin detener el flujo de producción
En líneas donde el producto se desplaza continuamente, detener cada unidad para realizar el marcado puede convertirse en una limitación.
La solución Mark on the Fly —MOTF— permite sincronizar el marcado láser con el movimiento del producto para integrar esta operación directamente en líneas transportadoras. Puede trabajar con tecnologías Fibra, MOPA o CO₂ según la aplicación.
Esto permite incorporar el proceso de identificación dentro del propio flujo productivo y trabajar con datos variables cuando la aplicación lo requiere.
Marcar y verificar: cerrar el ciclo de trazabilidad
Realizar un marcado no significa necesariamente que la información sea correcta o legible.
Por ello, el proceso puede complementarse con sistemas de visión que comprueben posteriormente la información generada.
Verifytext permite inspeccionar textos y códigos mediante visión artificial, incluyendo aplicaciones asociadas al marcaje láser.
Se crea así un proceso más completo:
marcar → verificar → validar → continuar la producción.
Esta combinación permite abordar la trazabilidad no únicamente como la creación de un código, sino como un proceso en el que la información debe poder comprobarse posteriormente.
Del envase individual al final de línea
Una vez que las latas han superado las inspecciones correspondientes y cuentan con la identificación requerida, el siguiente objetivo es preparar el producto para su manipulación, almacenamiento y distribución.
Aquí comienza propiamente la automatización del final de línea.
Agrupación y encajado automático
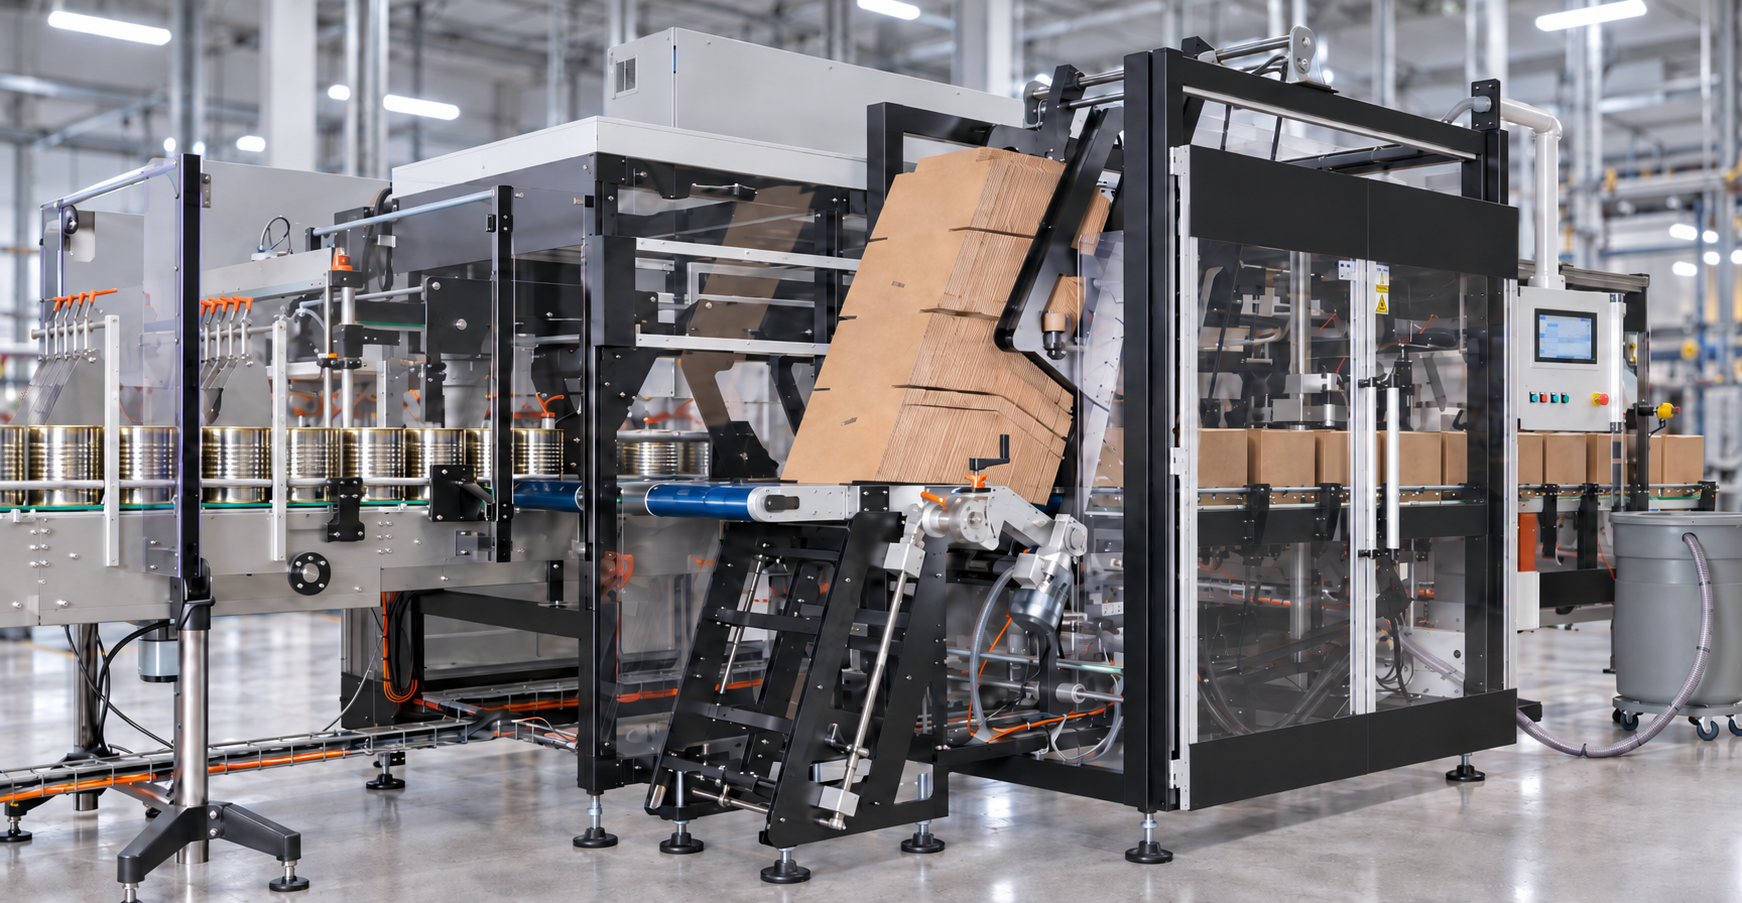
Las soluciones de encajado permiten agrupar los productos y preparar automáticamente las cajas que continuarán hacia logística.
E2M COUTH dispone de encajadoras Wrap Around con diferentes configuraciones en función de las necesidades de producción.
La W100, por ejemplo, utiliza un funcionamiento intermitente dividido en estaciones para introducción, encolado, plegado y compactación. Su diseño compacto está orientado a integrar el proceso de encajado en espacios reducidos y trabajar con diferentes productos y formatos.
Para líneas en las que se requiere un proceso continuo, la W250 gestiona el producto agrupado sin detener el flujo durante las operaciones de plegado, encolado y compactación de la caja.
La selección del sistema debe realizarse en función de factores como la producción requerida, formato de caja, agrupación del producto, espacio disponible y necesidades de cambio de formato.
Paletizado del producto terminado
Después del encajado, el paletizado completa el recorrido del producto dentro de la línea.
Los sistemas de paletizado permiten organizar las cajas o packs siguiendo patrones definidos para facilitar su posterior manipulación, almacenamiento y transporte.
El Robot Paletizador R200 de E2M COUTH está diseñado para automatizar esta fase e incorpora funciones como el editor de mosaicos Easy Layer, control de producción e integración de visión artificial y trazabilidad.
Con esta última operación, el recorrido iniciado con una lata vacía termina con un producto agrupado y paletizado preparado para continuar hacia logística.
¿Qué aporta integrar inspección, trazabilidad y final de línea?
Analizar estas operaciones como partes de un mismo proceso permite abordar diferentes objetivos productivos.
Detectar defectos lo antes posible
Cuanto antes se identifica una unidad no conforme, menos operaciones adicionales se realizan sobre ella.
Detectar una lata defectuosa antes del llenado, por ejemplo, evita incorporar producto a un envase que posteriormente tendría que rechazarse.
Mantener la trazabilidad durante el proceso
El marcaje permite asociar información al envase o packaging y los sistemas de visión pueden verificar posteriormente que esa información es correcta y legible.
Reducir falsos rechazos y desperdicio
Una correcta definición de tolerancias y criterios de inspección ayuda a diferenciar las variaciones aceptables de los defectos reales.
Esto resulta especialmente relevante en alimentación, donde la materia prima puede presentar variaciones naturales.
Automatizar las operaciones posteriores
Una vez validado el producto, las operaciones de encajado y paletizado permiten continuar automáticamente hacia las fases logísticas.
Mejorar la continuidad de la producción
La coordinación entre inspección, rechazo, marcaje y final de línea ayuda a evitar que cada proceso funcione como una operación independiente.
El objetivo es mantener un flujo productivo continuo en el que cada sistema actúe sobre el producto cuando resulta necesario.
¿Qué debe analizarse al diseñar una línea completa?
Cada instalación requiere un estudio específico. Entre los principales factores que deben definirse se encuentran:
- Tipo, material y formato de lata.
- Características del producto.
- Defectos que deben detectarse.
- Fases en las que deben realizarse las inspecciones.
- Criterios de aceptación y rechazo.
- Cadencia de producción.
- Información que debe marcarse.
- Material sobre el que se realizará el marcaje.
- Necesidades de verificación y trazabilidad.
- Tipo de agrupación y formato de caja.
- Sistema de encajado.
- Configuración del paletizado.
- Cambios de formato previstos.
- Espacio disponible.
- Integración con la maquinaria y automatización existentes.
- Necesidades de intercambio y gestión de datos.
La definición conjunta de estos elementos permite diseñar el proceso a partir de las necesidades reales de producción y no como una suma posterior de equipos independientes.
Una visión integral de la línea de producción de latas
Desde la entrada de la lata vacía hasta la formación del palet final, cada etapa tiene una función diferente dentro del proceso.
La visión artificial permite detectar y clasificar desviaciones.
Los sistemas de rechazo permiten actuar sobre el producto no conforme.
El marcaje láser y la verificación permiten identificar y seguir el producto.
Las soluciones de encajado y paletizado automatizan las últimas operaciones antes de almacenamiento y distribución.
La integración de estas tecnologías permite plantear la línea de producción como un proceso conectado, donde calidad, trazabilidad y automatización se desarrollan de forma coordinada.